Cómo eliminar burbujas de epoxi en mesas río tras el curado
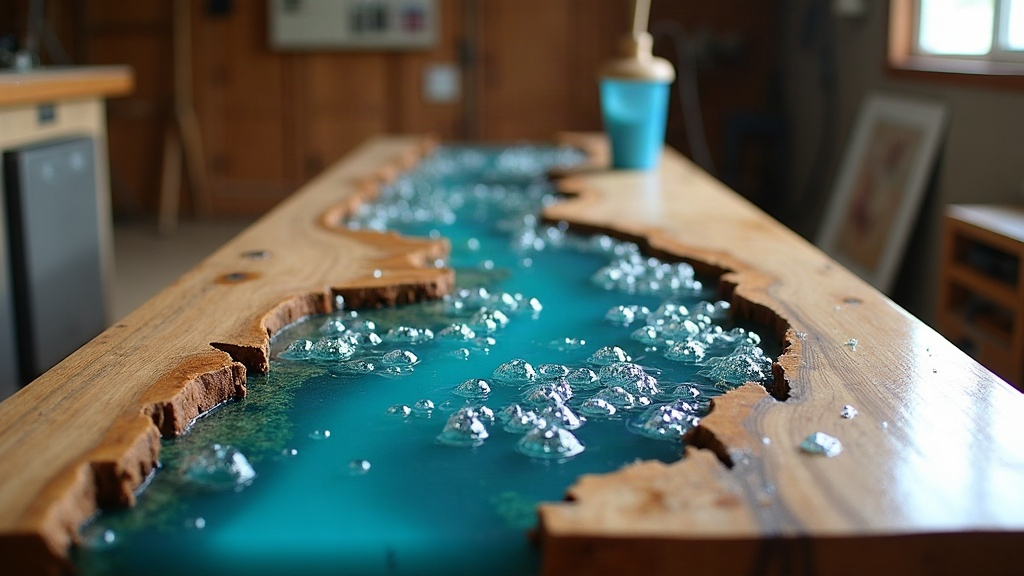
Burbujas de aire en mesas río de epoxi: por qué salen después de curar y cómo arreglarlas
Las burbujas de aire en una mesa río de epoxi deep pour sacan de quicio a cualquiera, sobre todo cuando aparecen o se vuelven visibles después de que la resina ya curó. Parece que hiciste todo bien y de repente, dos o tres días más tarde, ahí está: una esferita opaca justo en el centro de la pieza. La buena noticia es que, en la mayoría de los casos, se puede arreglar sin tirar la mesa a la basura. Vamos a ver por qué pasa esto, cómo distinguir un tipo de burbuja de otro y qué técnicas funcionan de verdad para repararlas.
¿Por qué aparecen burbujas después del curado?
Mucha gente asume que las burbujas solo se forman durante el vertido, en el momento de mezclar y verter. Pero en mesas de gran profundidad (deep pour) pueden manifestarse mucho después, y las razones son varias:
- Aire atrapado en la madera: la madera porosa (el nogal o el roble con vetas abiertas son los casos típicos) sigue liberando aire lentamente incluso cuando la superficie ya gelificó. Es como si la madera “respirara” durante días.
- Reacción exotérmica: en vertidos gruesos, de más de 5 cm, el calor que genera la propia reacción química puede formar microburbujas que suben hacia la superficie días después del vertido inicial.
- Mezcla incompleta: si la resina y el endurecedor no se mezclaron en la proporción exacta, o no se removió el tiempo suficiente, quedan bolsas de aire microscópicas que tardan en hacerse visibles.
- Cambios de temperatura ambiente: un taller que pasa de 18 °C por la noche a 27 °C al mediodía puede expandir microburbujas que quedaron atrapadas en capas intermedias.
- Falta de desgasificado: no pasar soplete, antorcha o cámara de vacío antes del curado inicial deja aire residual disuelto en la resina, que sale a flote con el tiempo.
Cómo diagnosticar el tipo de burbuja
Antes de meterle mano a la pieza, conviene saber exactamente con qué tipo de burbuja estás lidiando:
- Burbujas superficiales: se ven como pequeños cráteres o puntos brillantes en la parte de arriba. Pasas el dedo y las notas al tacto, sin necesidad de mirar con lupa.
- Burbujas internas o subsuperficiales: quedan atrapadas dentro de la capa de resina. Desde el lateral se ven como manchas turbias o pequeñas esferas opacas, como si hubiera algo flotando dentro del bloque.
- Burbujas en la interfase madera-resina: aparecen justo en el borde donde la madera se une con el epoxi. Casi siempre son consecuencia de una liberación tardía de aire desde la veta de la madera.
Reparación de burbujas superficiales
Si las burbujas están en la superficie y la pieza ya curó del todo, hay tres caminos posibles:
- Lijado y relleno: lija la zona con grano 120-220 hasta nivelar el cráter. Limpia bien el polvo con alcohol isopropílico (nada de dejar residuos) y vierte una pequeña cantidad de resina epoxi transparente de acabado, tipo “flood coat”, sobre el área afectada.
- Uso de jeringa: para burbujas puntuales, pequeñas, una jeringa fina con resina fresca funciona muy bien. Inyectas directo en el hueco y dejas que se nivele por gravedad, sin forzar nada.
- Repase con soplete: una vez aplicada la resina de relleno, pasa el soplete de butano suavemente sobre la superficie para reventar las micro-burbujas nuevas antes de que gelifique. Dos o tres pasadas suelen bastar.
Reparación de burbujas internas profundas
Aquí la cosa se complica un poco más, porque estás interviniendo dentro de una pieza que ya solidificó:
- Perforación y relleno: con una broca fina, de 2 a 3 mm, perfora hasta llegar a la burbuja interna. Inyecta resina de baja viscosidad con jeringa y deja curar la pieza en posición horizontal, sin moverla.
- Corte y re-vertido: cuando las burbujas son grandes o hay muchas agrupadas en la misma zona, a veces no queda otra que cortar una sección delgada de la superficie con router y volver a verter una capa nueva de resina encima.
- Aceptación estética: si las burbujas son pequeñas y están repartidas de forma pareja, muchos artesanos deciden dejarlas como parte del diseño. En una pieza de río, esto puede leerse como efecto de agua o burbujas naturales del “flujo”, y honestamente, a veces queda mejor así que corregido a la fuerza.
Prevención para futuros proyectos
Para no repetir el mismo dolor de cabeza en tu próxima mesa río:
- Sella la madera con una capa fina de resina antes del vertido profundo (seal coat). Este paso solo se salta una vez, y luego te arrepientes.
- Vierte en capas de máximo 2-3 cm cuando trabajes con resinas deep pour, respetando los tiempos de curado entre capa y capa.
- Usa soplete o antorcha inmediatamente después de cada vertido, nunca cuando la resina ya empezó a gelificar (ahí ya no sirve de mucho).
- Mantén la temperatura del taller entre 21 y 25 °C durante todo el proceso de curado, sin cambios bruscos.
- Mide la proporción resina/endurecedor con báscula digital. Los vasos medidores “a ojo” son justo la causa número uno de mezclas incompletas.
Conclusión
Las burbujas en mesas río de epoxi tras el curado tienen arreglo, ya sea con lijado y relleno superficial, inyección con jeringa en los casos internos, o simplemente aceptándolas como parte del diseño cuando el resultado lo permite. Lo que de verdad marca la diferencia es diagnosticar bien qué tipo de burbuja tienes antes de tocar nada, y aplicar buenas prácticas de sellado y vertido en capas desde el primer día para no volver a toparte con el mismo problema en tu próxima pieza.